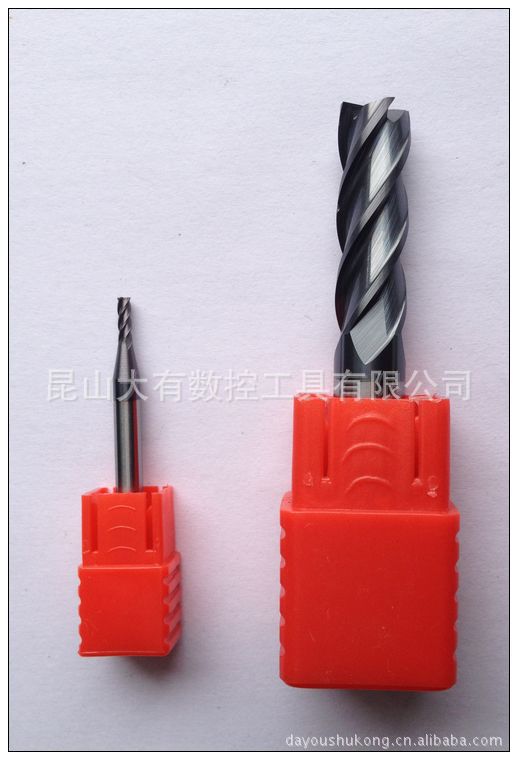
硕星55度钨钢合金铣刀 从2刃到4刃、从普通到加长,CNC数控刀具的专业选择指南

在现代精密制造领域,CNC数控刀具的性能直接决定了加工效率、工件精度与生产成本。作为数控加工中的核心耗材,立铣刀的选择尤为关键。硕星(SHUOXING)作为国内知名的刀具品牌,其55度钨钢合金铣刀系列——涵盖2刃、4刃、加长平底及涂层钢用立铣刀——为模具钢、不锈钢、合金钢等材料的加工提供了专业解决方案。
一、55度钨钢合金:硬与韧的平衡
硕星55度钨钢合金铣刀采用超细晶粒硬质合金基体,维氏硬度可达HRC55以上。这样的硬度意味着刀具在高速切削时仍能保持良好的红硬性,抵抗磨损与塑性变形。合理的钴含量与晶粒尺寸控制,使刀体具备足够的抗弯强度与抗冲击韧性,避免在断续切削或大切削量工况下发生崩刃。与普通高速钢刀具相比,55度钨钢刀具的寿命可提升数倍,尤其适合CNC加工中心、雕铣机及高速主轴使用。
二、2刃与4刃:排屑与精光的取舍
2刃铣刀:容屑槽空间大,排屑顺畅,切削阻力小。特别适合加工铝、铜等有色金属,以及软钢的粗加工。在数控编程中,2刃刀具常用于槽加工、型腔开粗,也常用于需要大螺旋下刀的工况,因其芯部强度略低,不推荐用于高硬度材料的大进给切削。
4刃铣刀:刃数增加使刀具刚性更强,每齿切削负荷降低,适合高速、高进给的精加工与半精加工。在加工模具钢、不锈钢时,4刃立铣刀能获得更优的表面粗糙度,侧刃铣削时振动更小。但需注意,4刃刀具的容屑空间相对较小,在加工粘性材料时需配合高压冷却与合理的每齿进给,防止切屑堵塞造成刀具损坏。
三、加长平底设计:深腔加工的利器
“加长”与“平底”是硕星该系列刀具的另一个亮点。加长刃长或加长柄部设计,使刀具能够深入模具型腔、深槽或台阶孔进行加工。平底几何结构则保证了槽底或台阶面的平整度,减少后续电火花或手工修整工序。
但是,加长必然带来刚性下降。使用时建议:
· 分段加工:先使用标准刃长刀具开粗,再用加长刀具精修或清角;
· 降低切深与进给:加长刀具的切削参数应比标准刀具降低20%-40%;
· 选用可换头或整体合金设计:整体合金加长刀刚性优于焊接式,更不易振刀;
· 使用高精度刀柄:如液压刀柄、热缩刀柄,最大限度减少悬伸振动。
四、涂层技术:钢用铣刀的“铠甲”
硕星55度钨钢铣刀大多经过PVD涂层处理,常见涂层包括TiAlN、AlTiN、TiSiN等。其中AlTiN涂层具有高铝含量,在高温下形成致密的氧化铝层,耐热温度可达800℃以上,特别适合干式或微量润滑条件下加工模具钢、淬火钢。而TiSiN涂层则具有更高硬度与耐磨性,适合高硬度材料的高速铣削。
选择涂层时应关注:
· 加工材料:钢件选用AlTiN或TiAlN涂层,不锈钢宜用含铬或氮化铬涂层的抗粘结型号;
· 切削方式:粗加工重视抗冲击,可选厚涂层;精加工重视表面质量,可选光滑涂层;
· 冷却条件:湿式切削对涂层要求稍低,干式切削必须选耐高温涂层。
五、实际应用场景与选型建议
应用一:注塑模具钢模仁开粗
选用φ10mm 4刃55度钨钢平底铣刀,AlTiN涂层,转速4000-6000 rpm,切深0.5-1.0 mm,侧吃刀量60%-70%D,水溶性切削液冷却。效率高且刀具寿命稳定。
应用二:不锈钢零件精铣轮廓
选用φ6mm 4刃加长平底铣刀,AlCrN涂层,转速6000-8000 rpm,每齿进给0.03-0.05 mm,使用高压内冷减少加工硬化。切削平稳,表面粗糙度可达Ra0.8。
应用三:铝合金腔体槽加工
选用φ8mm 2刃平底铣刀,无涂层或DLC涂层,转速10000-12000 rpm,每齿进给0.1-0.15 mm,大螺旋下刀或逐层切削方式。排屑流畅,避免积屑瘤。
六、日常维护与失效判断
再好的刀具也需要正确使用与判断寿命。以下几点可供参考:
1. 磨损标准:后刀面磨损带宽度VB超过0.3-0.5 mm(精加工取小值)即需更换;
2. 崩刃预防:避免刀具从悬空位置突然切入工件;编程时尽量采用圆弧切入切出;
3\. 振动监控:异响或工件表面出现明显振纹时,应先降低进给或调整刀具悬伸量,而非盲目提高转速;
4\. 存放保养:刀片或整体刀具存放于专用刀具盒,避免刃口磕碰;长期不用的涂层刀具可涂防锈油并真空封装。
七、
硕星55度钨钢合金铣刀4刃加长平底及2刃四刃涂层系列,覆盖了从粗加工、半精加工到精加工的多种场景。无论是模具行业的钢件切削,还是通用机械的零件铣削,合理选择刃数、几何与涂层,并搭配正确的切削参数,方能发挥数控刀具的最大价值。对于CNC工程师和刀具采购人员而言,理解每一把刀的特点与边界,比单纯比较价格更有意义。在智能制造的浪潮中,基础刀具的理性选型与精准运用,始终是降本增效的第一公里。
如若转载,请注明出处:http://www.dgjipin.com/product/9.html
更新时间:2026-10-29 09:50:45